
沈阳3D打印公司:深入剖析影响3D打印时间的关键因素
3D打印究竟需要多长时间? 当您计划将数字设计变为现实时,这往往是脑海中浮现的第一个问题。这确实是个好问题!但答案并非简单统一。试想询问“做饭需要多久?”——答案取决于您是在微波爆米花还是烤火鸡。同理,3D打印的时间跨度极大:从制作钥匙扣等小型简单物品的短短30分钟,到打印大型复杂建筑模型或精细Cosplay道具的数天甚至数周。
下面,沈阳3D打印服务商——麦客信息将深入剖析影响3D打印时间的所有关键因素,助您理解流程并掌握提速技巧。我们将从打印机技术到打印设置的各项细节逐一探讨。如果您需要3D打印和三维扫描服务,欢迎随时联系我们,根据您的需求定制方案,工业级精度,高效率,价格实惠!
一、3D打印平均耗时多久?
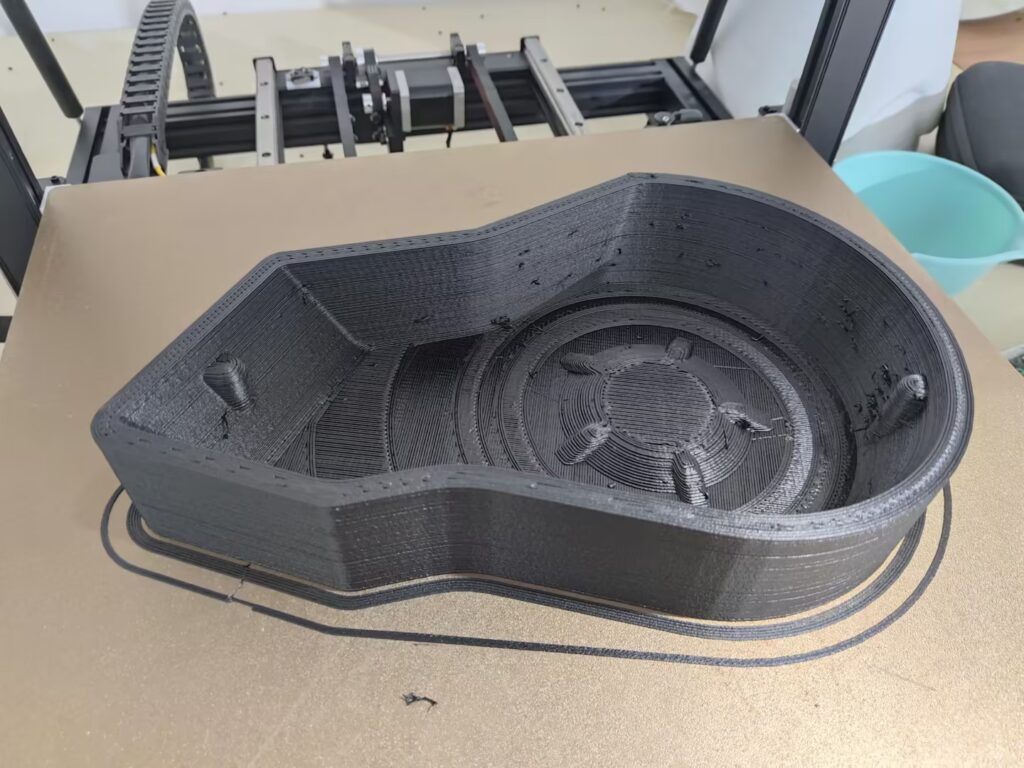
“3D打印平均耗时多久?”这个问题本身就颇具迷惑性。一个小型简单物件可能耗时1至4小时。例如,在标准设置下打印30mm基础立方体等小物件约需20-40分钟,而一个精细的手机壳则可能需要2-5小时。3D打印钥匙扣通常属于耗时较短的类型。
中等尺寸或复杂度稍高的物件则需6-12小时或更久。大型或高精度模型?请做好耗时超过24小时甚至数天的准备。用于准备打印模型的切片软件几乎都会提供预估耗时,这对规划打印任务至关重要。
二、为何3D打印如此耗时?
整体打印时间由多个相互关联的因素共同决定,涉及机械运动、材料特性与数字精度的精密协作。以下是导致漫长等待的主要因素:
1. 打印机技术与硬件
所用3D打印机的类型是核心因素。不同技术以迥异的方式和速度构建物体。
l FDM(熔融沉积成型)
最常见于爱好者和企业用户。通过逐层挤出熔融耗材成型。虽通用且经济,但通常速度不快,尤其在高精度或大型打印中。打印速度常以打印头移动速度(mm/s)衡量。
l SLA(光固化)
使用激光逐层固化液态树脂。以高精度和光滑表面著称。对于小型精细件,SLA(或类似的DLP树脂技术)因能瞬间固化整层或精密移动,有时快于FDM。但后处理(清洗和二次固化)会增加总耗时。
l SLS(选择性激光烧结)
使用激光烧结(熔融)粉末材料(多为尼龙等聚合物)。擅长制造复杂几何形状和坚固零件,通常无需支撑。单层烧结较快,但整个粉床的加热与冷却阶段耗时显著。
l SLM(选择性激光熔化)
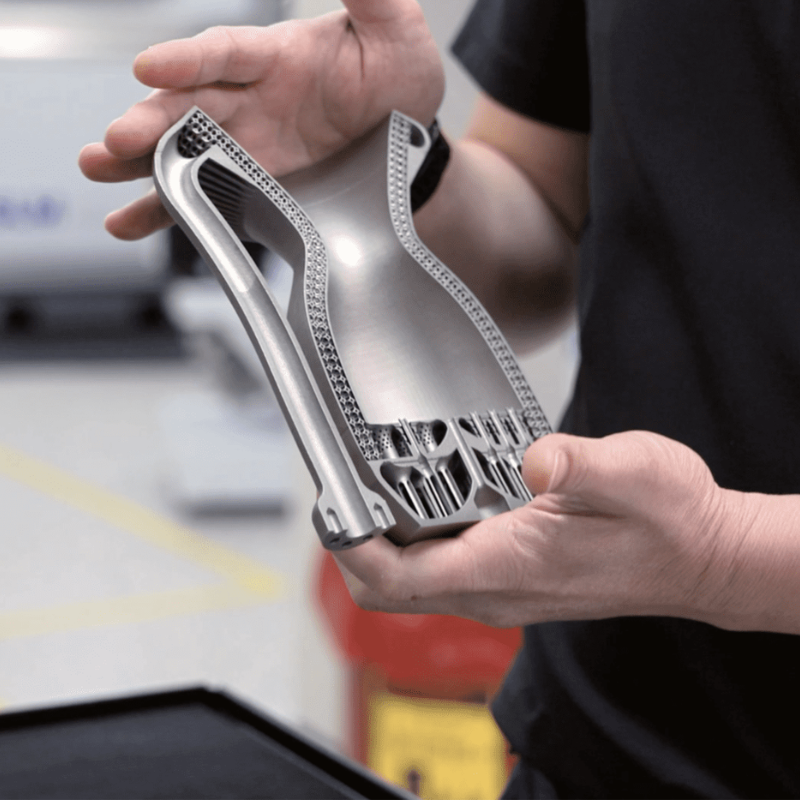
工业级金属打印工艺。采用高能激光熔化并熔合金属粉末。虽能制造高强度复杂金属件,但工艺极其精密,需精确控温及气氛环境,是单件耗时较长且成本较高的方法之一。
2. 物件特性
打印对象的特性影响巨大。
尺寸与体积
最直观的因素。体积更大的物体自然需要更长的打印时间,因为需要沉积或固化的材料更多。层数增多、单层材料量增加都会直接延长打印时间。
复杂度与几何结构
简单立方体的打印速度远快于布满悬垂、精细细节和复杂内构的雕塑。打印头为勾勒复杂轮廓和填充图案移动得越频繁,耗时就越长。
3. 打印设置与切片参数
切片软件(如Cura, PrusaSlicer, Simplify3D)将3D模型转化为打印机指令。您的设置对打印时长影响显著。
l 层高
单层厚度。
薄层高(如 0.1mm): 表面更光滑精细,但因总层数增加而显著延长打印时间。
*厚层高 (如 0.3/0.4mm):* 速度大幅提升,但层纹更明显,细节表现力下降。
l 填充
模型内部结构。
密度:高填充率(如50-100%) 使零件更坚固,但耗材多、耗时长。低填充率 (如10-20%) 则速度快、省材料,但零件较轻薄。许多展示模型用低填充即可。
图案:不同填充图案(网格、螺旋体Gyroid、直线、立方体)对打印时间和结构性能有细微影响,铺设速度各异。
l 打印速度
FDM打印头在挤出时的移动速度(mm/s)。盲目提高速度会导致层间结合差、振纹(重影)和整体质量下降。PLA等材料的最佳打印速度需平衡速度与质量,通常在40-100 mm/s之间(部分新型号支持更高)。
l 空移速度
打印头非挤出状态下的移动速度(如跨区域移动)。提高此速度可节省时间,但过高会引起振动和错位。
l 回抽设置
打印头跨越空域前将耗材轻微回抽,防止拉丝或渗料。虽对质量关键,但频繁/长距离回抽在长时打印中会累积耗时。
l 壁厚(轮廓/外壳)
决定零件外壁的轮廓层数。壁数越多越坚固,但打印时间越长。
4. 耗材类型
所选耗材因其适用的温度和速度影响打印时间。
u PLA(聚乳酸)
最流行易打的耗材。通常允许较快的PLA打印速度,小件打印可不加热热床(但建议使用)。
u PETG(聚对苯二甲酸乙二醇酯-1,4-环己烷二甲醇酯)
强度与耐温性优于PLA。通常需稍慢的速度和更高的温度。
u ABS(丙烯腈-丁二烯-苯乙烯共聚物)
以韧性和耐热性著称,但打印难度较高,常需恒温腔防翘曲及更高喷嘴/热床温度,导致速度受限。
u TPU(热塑性聚氨酯)
柔性耗材。成功打印TPU通常需大幅降速并精细调校回抽,以防堵塞和拉丝。
u 尼龙
强韧耐用,但打印挑战大,常需高温并防潮,影响可行打印速度。
u 树脂(用于SLA/DLP)
单层固化时间因树脂类型(标准、高韧、铸造、柔性等)和光源功率而异。
u 聚合物粉末(用于SLS)
粉末类型和激光烧结效率影响速度。
u 金属粉末(用于SLM/DMLS)
不同合金熔点各异,需特定激光参数,影响总时间。
5. 支撑结构
对于存在显著悬垂或桥接结构(悬空部分)的模型,支撑结构必不可少。
支撑与模型同步打印,后处理时移除。
生成和打印支撑增加耗材消耗,并显著延长打印时间。支撑越复杂,耗时越长。
三、如何缩短3D打印时间?
厌倦了漫长等待?虽然无法突破物理极限,但您常可通过优化设置和方法显著缩短打印时间,同时保持可接受的质量。
1. 增大层高:效果最显著。从0.1mm增至0.2mm可近半缩短时间。需权衡表面效果。
2. 降低填充密度:装饰模型真需50%填充?尝试10-20%。多数情况下足够且省时省料。
3. 选用快速填充图案:“直线”或“之字”等图案比“螺旋体Gyroid”或“立方体”打印更快(强度特性可能不同)。
4. 谨慎提高打印速度:在切片软件中逐步提升整体速度。用小件测试质量容忍极限。确保硬件支持。
5. 优化壁厚:使用满足强度要求的最小壁数。
6. 最小化支撑:
调整模型摆放角度以减少悬垂。
使用树状支撑(Tree Supports)或自定义支撑(若软件支持),通常比标准支撑省料省时。
降低支撑密度并优化图案以便移除和加速打印。
7. 调优回抽设置:精细调整,在减少拉丝的同时避免过度回抽以节省时间。
8. 更换大直径喷嘴(FDM): 从标准0.4mm换成0.6mm或0.8mm喷嘴,可铺设更厚层宽和更宽挤出线,显著提速大件打印(对精细细节要求不高时)。
9. 提高扫描速度(SLM): 工业打印机可优化激光扫描策略和功率以缩短单层时间。研究表明提高扫描速度有时还能改善成形质量,提升3D打印件的硬度和品质。
10. 硬件升级:
高速主板/固件: Klipper等现代32位主板固件处理指令更快,支持更高速度且运动控制更优。
直驱挤出机:可更可靠处理高速打印和回抽(尤其柔性耗材)。
强化冷却:更好的散热风扇加速耗材固化,可能支持更高速度而不变形。
11. 设计优化:
能否减少悬垂设计?
能否分割大模型为小件在多台打印机上并行打印或后期组装?
是否存在不影响功能但可简化的特征?
那么,3D打印需要多长时间? 如我们所见,答案确需“视情况而定”。

